Post-processing w druku 3D: Jak uzyskać idealną powierzchnię i właściwości modeli
4 min read
Proces wytwarzania przestrzennego nie kończy się w momencie ściągnięcia gotowego detalu ze stołu roboczego drukarki.
Choć nowoczesne maszyny pracujące w technologiach FDM czy SLA potrafią generować obiekty o imponującej precyzji, ich surowa powierzchnia rzadko spełnia rygorystyczne wymogi estetyczne i techniczne stawiane produktom końcowym. Obróbka końcowa, powszechnie nazywana post-processingiem, to kluczowy etap produkcji, który pozwala na usunięcie niedoskonałości, ukrycie widocznych warstw, a także znaczące polepszenie właściwości mechanicznych wydruków.
Sukces obróbki końcowej w dużej mierze zależy od surowca użytego podczas samego procesu drukowania. Różne polimery reagują odmiennie na szlifowanie, rozpuszczalniki czy wysoką temperaturę. Dlatego kompletując zaopatrzenie, warto odwiedzić sprawdzony sklep https://drukuje3d.com/sklep/, oferujący materiały o stałych parametrach fizykochemicznych. Wysokiej jakości filament minimalizuje ryzyko rozwarstwiania się detalu podczas agresywnej obróbki mechanicznej i zapewnia przewidywalne rezultaty w kontakcie z chemią wygładzającą.
Usuwanie struktur wspierających i obróbka mechaniczna
Pierwszym krokiem po wyjęciu modelu z komory jest pozbycie się materiału podporowego. W przypadku technologii FDM wykorzystującej jeden ekstruder, podpory wyłamuje się mechanicznie przy pomocy cążków i skalpeli. Zdecydowanie wygodniejszym rozwiązaniem jest druk dwugłowicowy z użyciem filamentów rozpuszczalnych w wodzie (PVA) lub w d-limonenie (HIPS). Wystarczy umieścić detal w odpowiedniej kąpieli, aby podpory zniknęły bez ryzyka uszkodzenia docelowej geometrii.
Kolejnym etapem jest szlifowanie. Proces ten należy przeprowadzać stopniowo, zaczynając od papieru ściernego o niskiej gradacji (np. 120-200), a kończąc na papierach wodnych o gradacji 1000 i wyższej. Istotne jest, aby podczas pracy z materiałami takimi jak PLA stosować szlifowanie na mokro. Polilaktyd ma bardzo niską temperaturę mięknienia i tarcie powstające podczas obróbki na sucho może doprowadzić do roztapiania się powierzchni oraz trwałego zniszczenia detalu.
Wygładzanie chemiczne – idealny połysk bez wysiłku
Jedną z najbardziej pożądanych technik post-processingu jest wygładzanie chemiczne, które pozwala uzyskać powierzchnię do złudzenia przypominającą elementy formowane wtryskowo. Metoda ta polega na poddaniu wydruku działaniu oparów odpowiedniego rozpuszczalnika, który delikatnie roztapia zewnętrzne warstwy polimeru, zacierając granice między nimi.
Najpopularniejszym zastosowaniem tej techniki jest wygładzanie filamentu ABS za pomocą oparów acetonu. Proces ten przeprowadza się w szczelnych komorach z wymuszonym obiegiem powietrza. Efektem jest idealnie gładka, błyszcząca powierzchnia. Należy jednak pamiętać, że obróbka chemiczna powoduje minimalną utratę ostrości krawędzi i wpływa na tolerancje wymiarowe, co często dyskwalifikuje ją w przypadku precyzyjnych części mechanicznych. Polimery takie jak PVB wygładza się w oparach alkoholu izopropylowego (IPA), co stanowi bezpieczniejszą alternatywę dla domowych i biurowych warsztatów.
Szpachlowanie, gruntowanie i powłoki lakiernicze
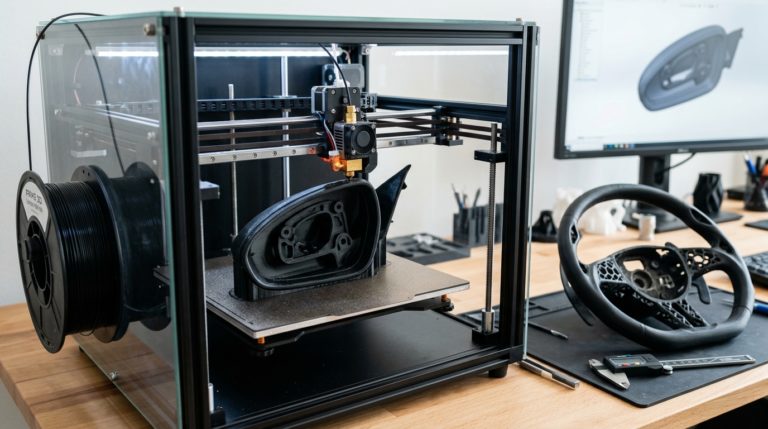
W przypadku modeli o przeznaczeniu typowo wizualnym, takich jak figurki, makiety architektoniczne czy prototypy obudów elektroniki, najskuteczniejszą drogą do nienagannego wyglądu jest tradycyjna obróbka lakiernicza. Wszelkie ubytki i głębokie prążki wypełnia się specjalnymi szpachlami modelarskimi lub samochodowymi, a następnie precyzyjnie wyrównuje.
Kluczem do trwałej powłoki malarskiej jest zastosowanie odpowiedniego podkładu wypełniającego (tzw. filler primer). Podkład nie tylko poprawia przyczepność farby docelowej, ale także zalewa mikroszczeliny między warstwami. Po nałożeniu kilku cienkich warstw preparatu i jego zmatowieniu, model jest gotowy na przyjęcie farb akrylowych, emalii czy lakierów poliuretanowych. Ostateczne zabezpieczenie całości bezbarwnym lakierem gwarantuje odporność na zarysowania oraz promieniowanie UV.
Wygrzewanie (Annealing) – poprawa właściwości fizycznych
Post-processing to nie tylko poprawa estetyki, ale również modyfikacja wewnętrznej struktury krystalicznej materiału. Wygrzewanie, czyli proces powolnego nagrzewania i chłodzenia wydruku w kontrolowanych warunkach (np. w piekarniku laboratoryjnym), pozwala na uwolnienie naprężeń wewnętrznych, które powstały podczas gwałtownego stygnięcia stopionego polimeru na platformie roboczej.
Procedura ta drastycznie zwiększa wytrzymałość termiczną i mechaniczną wyprodukowanych elementów. Wydruki z odpowiednio przygotowanego tworzywa PLA, które normalnie ulegają deformacji już przy 60 stopniach Celsjusza, po prawidłowym procesie krystalizacji mogą pracować w temperaturach przekraczających 100 stopni, z powodzeniem zastępując droższe filamenty inżynieryjne. Należy jednak zawsze brać pod uwagę zjawisko skurczu podczas wygrzewania, co wymusza kalibrację wymiarów na etapie projektowania CAD i odpowiednie skalowanie bryły w slicerze.